
Метчики классифицируют по способу работы (ручные, машинные, гаечные), форме канавок (прямые, винтовые, со спиральной подточкой), принципу резьбообразования (режущие и раскатники), типу резьбы (метрическая, мелкий шаг, дюймовая, трубная), типу отверстия (сквозное или глухое) и материалу с покрытием. Сочетание этих признаков определяет, какой метчик подойдет под ваш материал и станок.
- Сквозное отверстие. Метчик со спиральной подточкой: стружка уходит вперед, по направлению движения инструмента.
- Глухое отверстие. Метчик с винтовыми канавками: стружка выводится назад, к входу в отверстие.
- Пластичный материал и серийная обработка. Метчик-раскатник формирует резьбу без стружки, но требует увеличенного диаметра отверстия.
- Сложный материал. Для нержавеющей стали и жаропрочных сплавов рассматривают исполнения M и S, для алюминия — N, для закаленных сталей — H.
- Мелкий или основной шаг. Для основного шага применяют метчики M, для мелкого — MF.
- Проверьте крепление. Согласуйте хвостовик метчика, цангу или патрон и тип оборудования.
Какие бывают метчики: классификация по признакам
Метчик — резьбонарезной инструмент для получения внутренней резьбы. Одну и ту же модель описывают сразу по нескольким признакам. Например, инструмент может быть машинным, иметь винтовые канавки для глухих отверстий, изготавливаться из HSS-E и иметь покрытие TiCN.
| Признак | Виды | Что определяет |
|---|---|---|
| Способ работы | Ручные, машинные, машинно-ручные, гаечные | Чем приводится инструмент: воротком, патроном станка или резьбонарезным оборудованием. |
| Форма канавок | Прямые, винтовые, со спиральной подточкой, шахматные | Направление отвода стружки и условия ее образования. |
| Принцип образования резьбы | Режущие и раскатники (бесстружечные) | Удаляет ли инструмент металл резанием или формирует профиль пластической деформацией. |
| Тип резьбы | Метрические M и MF, дюймовые, трубные, конические, трапецеидальные | Профиль резьбы, шаг и применяемый стандарт. |
| Тип отверстия | Для сквозных и для глухих отверстий | Требования к заборной части, канавкам и отводу стружки. |
| Материал и покрытие | HSS, HSS-E, HSSE-PM; без покрытия, оксидирование, TiN, TiCN, AlCrN | Стойкость инструмента и область применения по материалам. |
Ручные, машинные и гаечные метчики
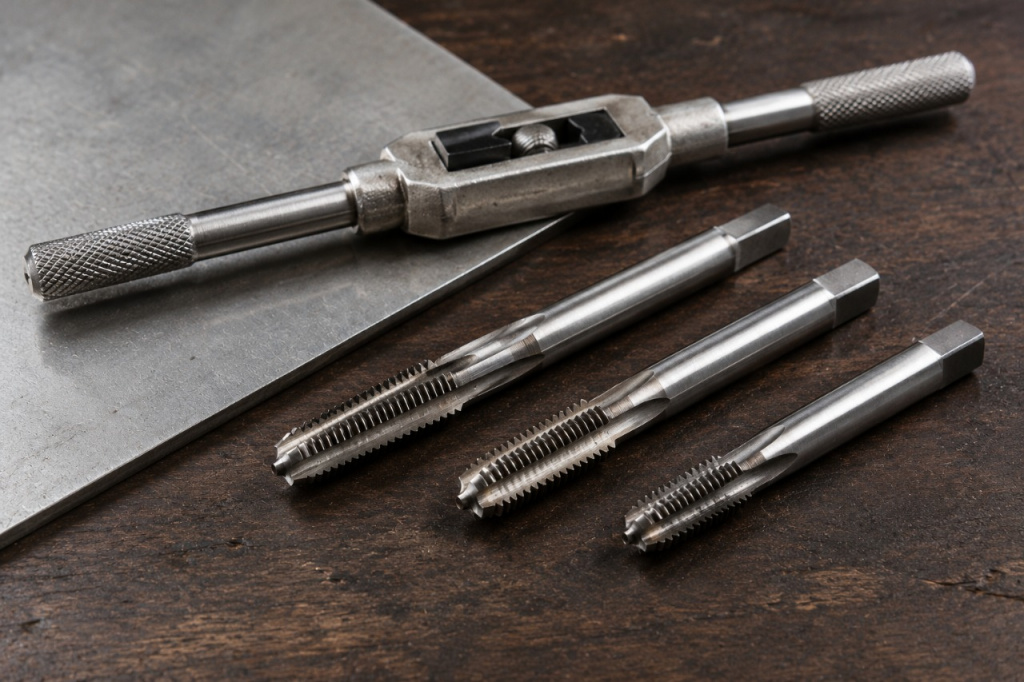
Ручные метчики и комплекты
Ручные, или слесарные, метчики работают с помощью воротка и часто поставляются комплектами. Нагрузка распределяется между несколькими инструментами: первый метчик с длинной заборной частью нарезает резьбу предварительно, а последующие формируют профиль ближе к окончательному размеру.
По ГОСТ 3266-81 встречаются комплекты из двух метчиков, а по DIN 352 — из трех. В каталоге представлены ручные комплектные метчики SPK из HSS-E в размерах от М2 до М20.
Машинные и машинно-ручные метчики
Машинные метчики закрепляют в патроне или держателе станка. При подборе необходимо учитывать конструкцию хвостовика, размер квадрата, тип крепления и характеристики оборудования. Машинно-ручные метчики по ГОСТ 3266-81 допускают оба способа применения в пределах назначения конкретного инструмента.
В каталоге метчики SPK представлены по DIN 371 в размерах М2,5–М10 и DIN 376 в размерах М12–М20 в разделе высокопроизводительных метчиков.
Хвостовики метчиков могут различаться в зависимости от стандарта изготовления, в том числе DIN, ISO и JIS. Поэтому цангу подбирают с учетом размерных характеристик хвостовика и соответствующего стандарта. Патрон выбирают с учетом типа метчика, его размерного ряда и требований станка.
Для закрепления инструмента можно рассмотреть цанги для метчиков и резьбонарезные патроны, проверив совместимость конкретных исполнений перед заказом.
Гаечные метчики
Гаечные метчики предназначены для нарезания резьбы в гайках. ГОСТ 3449-84 описывает машинные гаечные метчики, в том числе исполнения с изогнутым хвостиком. У гаечных метчиков может быть удлиненный хвостовик, на который по мере обработки нанизываются готовые гайки.
В каталоге представлены машинные гаечные метчики DIN 357 из HSS в размерах от М3 до М12.
Метчики по форме канавок: прямые, винтовые, со спиральной подточкой
Форма канавок влияет на то, куда отводится стружка и насколько надежно она удаляется из зоны резания. Поэтому при выборе метчика важно прежде всего определить тип отверстия — сквозное или глухое.
| Тип метчика | Куда уходит стружка | Для какого отверстия | Пример исполнения |
|---|---|---|---|
| Прямые канавки | Остается в канавках и удаляется по мере выхода инструмента. | Ручная нарезка, сквозные и неглубокие глухие отверстия — в зависимости от материала и условий. | Комплекты DIN 352 |
| Со спиральной подточкой (POT) | Вперед, по ходу метчика. | Сквозные отверстия. | М10 HSS Co5 TiCN POT DIN371 |
| С винтовыми канавками (SFT) | Назад, к входу в отверстие. | Глухие отверстия. | М6 HSS Co5 TiCN SFT DIN371, угол спирали 40° |
| Шахматные | Особая геометрия зубьев способствует снижению трения и облегчает обработку. | В том числе сквозные отверстия, если это предусмотрено исполнением. | М8 HSS Co5 TiN DIN371 |
Метчик со спиральной подточкой часто выбирают для сквозных отверстий: он направляет стружку вперед. В глухом отверстии такой вариант может привести к накоплению стружки у дна. Метчик с винтовыми канавками, напротив, выводит стружку к входу в отверстие, но его конструкция и режим обработки должны соответствовать материалу и нагрузке.
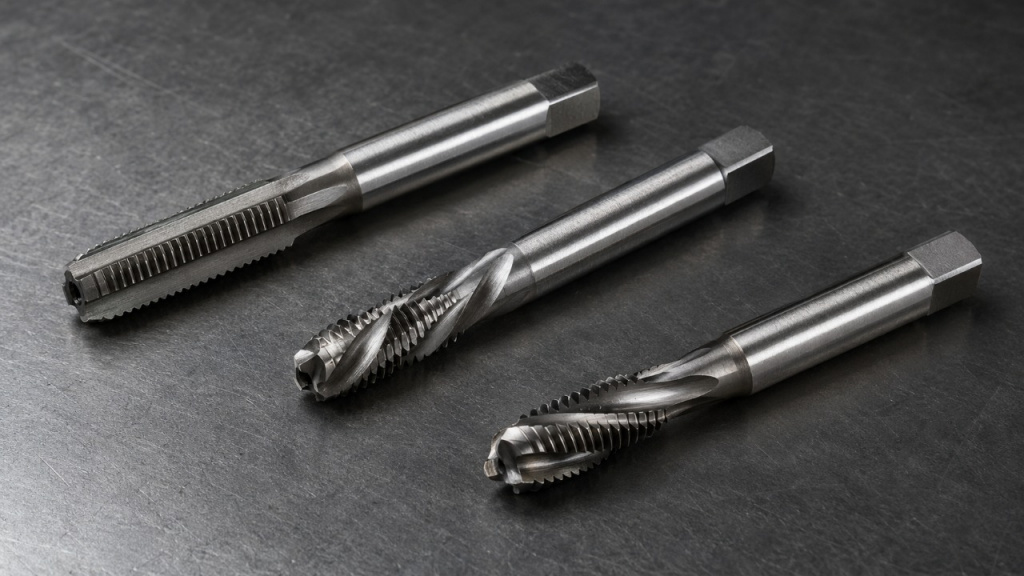
У шахматных метчиков часть зубьев удалена в шахматном порядке. Такая геометрия уменьшает контакт и трение, облегчает доступ смазочных материалов и может снижать риск повреждения тонкостенных заготовок. Эти инструменты собраны в разделе метчиков шахматных.
Заборная часть метчика
Длина заборной части определяет, сколько зубьев постепенно вступает в работу при входе в материал. Чем короче заборная часть, тем ближе к дну глухого отверстия можно получить полную резьбу, но тем выше нагрузка на работающие зубья.
| Исполнение заборной части | Ориентировочная длина | Особенности |
|---|---|---|
| Коническая (taper) | Около 8–10 ниток | Постепенное врезание, распределение нагрузки на большее число зубьев. |
| Стандартная (plug) | Около 4–6 ниток | Компромисс между плавностью входа и доступной длиной полной резьбы. |
| Короткая (bottoming) | Около 1–2 ниток | Позволяет нарезать резьбу ближе ко дну, но повышает нагрузку на зубья. |
По DIN и ISO форму заборной части в соответствующих системах обозначают буквами B, C и E. При заказе необходимо сверять обозначение со стандартом конкретного метчика.
Метчики-раскатники: что это и когда они выгоднее
Метчик-раскатник — бесстружечный инструмент, который не режет металл, а формирует резьбу за счет пластической деформации материала. Поскольку стружка не образуется, раскатники могут применяться как в сквозных, так и в глухих отверстиях при соблюдении требований к материалу и технологии.
При подходящих условиях раскатывание позволяет повысить производительность, увеличить ресурс инструмента и получить гладкую поверхность резьбы. Однако метод требует точного диаметра предварительно подготовленного отверстия и достаточно пластичного материала. Обычно рассматривают низкоуглеродистые стали, алюминий и медь; хрупкий чугун, как правило, для такой обработки не подходит.
| Резьба | Сверло под режущий метчик, мм | Сверло под раскатник, мм |
|---|---|---|
| М3 | 2,5 | 2,8 |
| М4 | 3,3 | 3,7 |
| М5 | 4,2 | 4,65 |
| М6 | 5,0 | 5,55 |
| М8 | 6,8 | 7,4 |
| М10 | 8,5 | 9,3 |
| М12 | 10,2 | 11,2 |
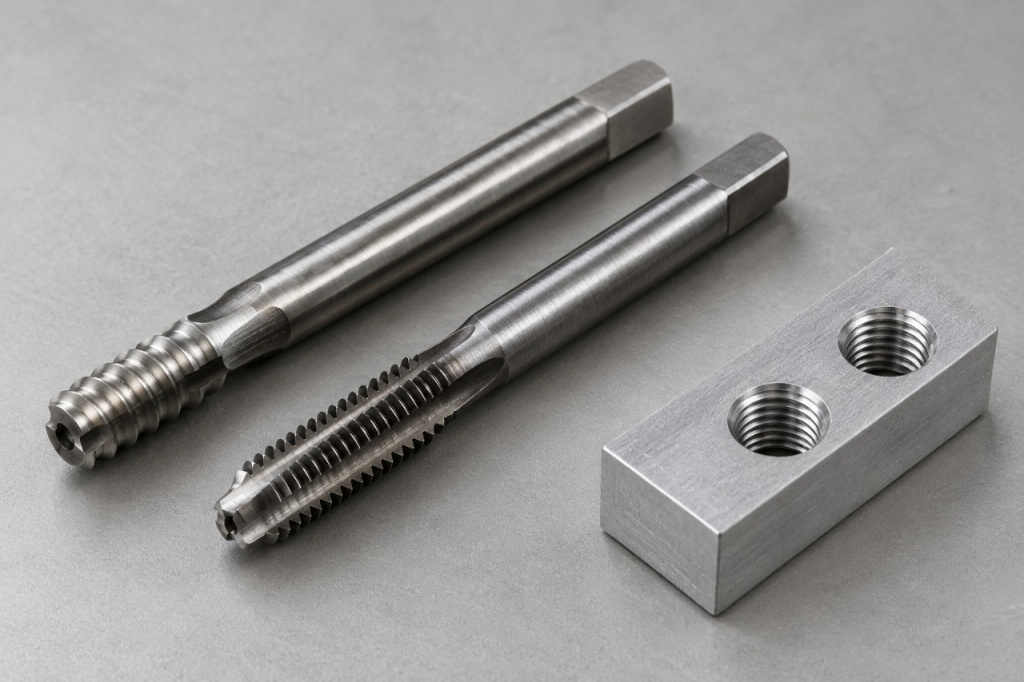
Данные приведены по материалам каталога ТПК «Спутник» как ориентир для подбора. Для режущего метчика диаметр сверла часто предварительно оценивают как номинальный диаметр резьбы минус шаг: например, для М10×1,5 получается 8,5 мм. Перед обработкой обязательно проверьте рекомендованный диаметр отверстия для конкретного инструмента и материала.
Метчики-раскатники SPK по DIN 2174 можно подобрать в каталоге метчиков, а сверла по металлу HSS — в разделе сверл.
Метчики по типу резьбы
Тип резьбы определяет профиль инструмента, шаг, стандарт и совместимость с крепежной деталью. Перед заказом проверяйте полное обозначение, а не только номинальный диаметр.
| Тип резьбы | Стандарт | Представленность в каталоге |
|---|---|---|
| Метрическая, основной шаг (M) | Профиль ГОСТ 9150-2002, диаметры и шаги ГОСТ 8724-2002, размеры ГОСТ 24705-2004 | Да, М2–М20 |
| Метрическая, мелкий шаг (MF) | Те же стандарты на профиль и размеры; метчики по DIN 374 | Да, MF6–MF16 |
| Трубная цилиндрическая (G) | ГОСТ 6357-81 | Уточняйте у менеджера |
| Коническая | ГОСТ 6227-80 | Уточняйте у менеджера |
| Дюймовая (UNC, UNF) | Соответствующие дюймовые стандарты | Уточняйте у менеджера |
| Трапецеидальная (Tr) | Специальные метчики соответствующего профиля | Уточняйте у менеджера |
Мелкий шаг MF применяют, например, в тонкостенных деталях и там, где требуется более точная регулировка соединения. Для М12 примером мелкого шага служит MF12×1,5, тогда как основной шаг М12 составляет 1,75 мм. Поэтому всегда проверяйте обозначение и шаг в карточке товара.
Левые метчики
Левую резьбу нарезают левым метчиком соответствующего профиля. Такое исполнение требуется реже, чем правое. По данным каталога, представленные метчики имеют правое исполнение; наличие левых моделей следует уточнять у менеджера.
Метчики по материалу, покрытию и группам ISO
Метчики изготавливают из быстрорежущей стали HSS, кобальтовой быстрорежущей стали HSS-E (в обозначениях товаров может указываться HSS Co5) или порошковой быстрорежущей стали HSSE-PM. Материал основы, покрытие и геометрия выбираются в зависимости от обрабатываемой заготовки и условий резания.
| Исполнение | Группы ISO | Назначение | Пример в каталоге |
|---|---|---|---|
| HSS Co5 без покрытия, универсальный | P, M, K | Конструкционные стали и чугун в пределах назначения инструмента. | М6 HSS Co5 SFT DIN371 |
| HSS Co5 + TiCN | P, M, K | Исполнение с покрытием для повышения износостойкости при подходящих режимах обработки. | М6 HSS Co5 TiCN SFT DIN371 |
| AL-SFT, спираль 45°, без покрытия | N | Алюминий и цветные металлы. | М8 HSS Co5 AL-SFT DIN371 |
| OX SUS, оксидирование | M, S | Нержавеющие стали и жаропрочные сплавы для соответствующего исполнения. | М12 HSS Co5 OX SUS-SFT DIN376 |
| HSSE-PM + AlCrN | H | Закаленные стали в пределах допустимой твердости и условий обработки. | М10 HSSE-PM ALCRN SFT DIN371 |
| Мелкий шаг MF, DIN 374 | P, M, K, N, S | Метрическая резьба с мелким шагом при соответствии материала и покрытия. | MF12×1,5 HSS Co5 SFT DIN374 |
Твердосплавные метчики встречаются реже и используются в специализированных операциях, в том числе при обработке твердых материалов и абразивных сплавов. При выборе необходимо учитывать не только материал инструмента, но и его геометрию, покрытие, тип отверстия и рекомендуемые режимы.
Стандарты на метчики: ГОСТ и DIN
Стандарт помогает определить назначение инструмента, конструктивные параметры и область применения. При подборе метчика важно сверять стандарт вместе с размером резьбы, материалом, типом отверстия и исполнением хвостовика.
| Стандарт | Что описывает |
|---|---|
| ГОСТ 3266-81 | Машинные и ручные метчики для метрической, трубной и дюймовой резьбы в пределах стандарта. |
| ГОСТ 3449-84 | Машинные и гаечные метчики, в том числе исполнения с изогнутым хвостиком. |
| ГОСТ 6227-80 | Метчики для конической резьбы. |
| DIN 352 | Комплекты ручных метчиков. |
| DIN 357 | Гаечные машинные метчики. |
| DIN 371 / DIN 376 | Машинные метчики. В каталоге представлены соответствующие размерные диапазоны для М2,5–М10 и М12–М20. |
| DIN 374 | Метчики для метрической резьбы с мелким шагом. |
| DIN 2174 | Метчики-раскатники. |
Подробнее о соотношении стандартов можно прочитать в статье «ГОСТ, DIN, ISO для режущего инструмента».
Как выбрать метчик: таблица подбора
Сначала определите тип отверстия, затем материал заготовки, после этого — тип резьбы, шаг и способ обработки. В таблице приведены ориентиры для выбора подходящего исполнения.
| Условие | Какой метчик рассмотреть | Пример исполнения |
|---|---|---|
| Сквозное отверстие, сталь, серийная обработка | Метчик со спиральной подточкой, HSS Co5 с TiCN. | М10 HSS Co5 TiCN POT DIN371 |
| Глухое отверстие, сталь | Метчик с винтовыми канавками для отвода стружки к входу. | М6 HSS Co5 TiCN SFT DIN371 |
| Глухое отверстие, алюминий | Исполнение AL-SFT со спиралью 45°. | М8 HSS Co5 AL-SFT DIN371 |
| Нержавеющая сталь, жаропрочные сплавы | Исполнение OX SUS для соответствующих групп M и S. | М12 HSS Co5 OX SUS-SFT DIN376 |
| Закаленная сталь | HSSE-PM с AlCrN для группы H при соответствии твердости и режима. | М10 HSSE-PM ALCRN SFT DIN371 |
| Мелкий шаг резьбы | Метчик MF по DIN 374. | MF12×1,5 HSS Co5 SFT DIN374 |
| Пластичный материал, большая серия | Метчик-раскатник при соблюдении требований к материалу и отверстию. | М6 HSS Co5 DIN2174 |
| Слесарная работа, ремонт | Ручной комплект метчиков. | Комплект М10×1,5 DIN352 |
| Нарезание резьбы в гайках | Гаечный метчик. | М8 DIN357 HSS |
Если метчик не подходит по размеру или возможностям станка, можно рассмотреть резьбофрезы: они формируют резьбу фрезерованием на станках с ЧПУ. Подробное сравнение приведено в статье «Резьбофрезы: виды, устройство и как выбрать».
Наружную резьбу нарезают плашками, а готовую резьбу проверяют подходящими резьбовыми калибрами.
Как расшифровать маркировку метчика
Рассмотрим пример обозначения: метчик с винтовыми канавками М10 HSS Co5 TiCN SFT DIN371.
| Обозначение | Что означает |
|---|---|
| М10 | Метрическая резьба номинальным диаметром 10 мм. Основной шаг составляет 1,5 мм, если в обозначении не указан другой шаг. |
| HSS Co5 | Быстрорежущая сталь с добавкой кобальта; в характеристиках материала может указываться HSS-E. |
| TiCN | Покрытие нитридом карбона титана, влияющее на износостойкость и условия работы инструмента. |
| SFT | Исполнение с винтовыми канавками для отвода стружки из глухого отверстия к входу. |
| POT | Исполнение со спиральной подточкой, обычно применяемое для сквозных отверстий с отводом стружки вперед. |
| DIN371 | Обозначение стандарта на конструкцию машинного метчика. |
| 6H | Поле допуска внутренней резьбы, если оно указано в характеристиках. |
Маркировку необходимо читать целиком: только сочетание размера, шага, материала, покрытия, формы канавок и стандарта позволяет правильно определить назначение инструмента.
Типичные ошибки при выборе и работе
| Ошибка | Почему это проблема | Как избежать |
|---|---|---|
| Неверный диаметр сверла | Слишком маленькое отверстие повышает нагрузку, а слишком большое может привести к неправильному профилю резьбы. | Проверяйте рекомендуемый диаметр сверла для конкретного метчика и материала. Для раскатника отверстие обычно требуется больше. |
| Метчик со спиральной подточкой в глухом отверстии | Стружка может направляться ко дну и накапливаться в ограниченном пространстве. | Для глухого отверстия обычно рассматривают метчик с винтовыми канавками и подходящим направлением отвода стружки. |
| Недостаточный выход из сквозного отверстия | Инструмент может не успеть полностью пройти рабочий участок, необходимый для формирования резьбы. | Рассчитывайте глубину и траекторию с учетом заборной части и геометрии инструмента. |
| Резьба глубже рабочей длины | В глухом отверстии полный профиль начинается не у самого кончика, а после заборной части. | Учитывайте рабочую длину, длину заборной части и безопасный зазор до дна. |
| Неподходящий материал или покрытие | Инструмент может быстро изнашиваться или работать нестабильно. | Сопоставляйте материал заготовки с группой ISO и рекомендациями производителя. |
| Правый метчик для левой резьбы | Направление резьбы не соответствует требуемому соединению. | Проверяйте направление резьбы и исполнение инструмента до заказа. |
| Несовместимый хвостовик или патрон | Неправильное крепление может вызвать биение, проскальзывание или поломку инструмента. | Сверяйте размеры хвостовика, квадрата, цанги и патрона со стандартом и характеристиками метчика. |
Метчики SPK в каталоге ТПК «Спутник»
В разделе метчиков ТПК «Спутник» представлены высокопроизводительные метчики, машинные гаечные метчики, метчики-раскатники, ручные комплектные метчики и шахматные метчики.
Для подбора подготовьте обозначение резьбы, шаг, материал заготовки, тип отверстия, глубину нарезания и данные об оборудовании. Если требуется инструмент, которого нет среди представленных карточек, или необходимо подобрать позиции по списку закупки, уточните возможность поставки у специалиста компании.
Нужна помощь с подбором метчика?
Специалисты ТПК «Спутник» помогут сориентироваться в ассортименте и проверить основные характеристики инструмента. При обращении укажите размер резьбы, материал детали, тип отверстия и способ обработки.
Телефон: +7 (843) 528-02-28
Электронная почта: oootpkspk@mail.ru
График работы: понедельник — пятница, 08:30–17:30.
Перейти в каталог инструмента