
Резьбофреза — режущий инструмент для нарезания внутренней и наружной резьбы фрезерованием на станках с ЧПУ. Фреза движется по винтовой траектории и формирует профиль резьбы. По конструкции резьбофрезы бывают монолитными твердосплавными и корпусными со сменными пластинами. Выбирают их с учетом типа и шага резьбы, диаметра отверстия, длины резьбы, обрабатываемого материала и возможностей станка.
- Определите профиль и шаг. Для метрической резьбы 60° (М) шаг инструмента должен соответствовать шагу резьбы.
- Проверьте диаметр. Для внутренней резьбы диаметр режущей части должен быть меньше внутреннего диаметра отверстия.
- Сравните рабочую длину. Она должна обеспечивать обработку всей требуемой длины резьбы.
- Учитывайте материал. Подберите инструмент с учетом групп P, M, K, N, S по ISO.
- Выберите конструкцию. Монолитная фреза подходит для многих малых и средних резьб, корпусная — для задач со сменными пластинами.
- Проверьте станок. Нужны винтовая интерполяция, подходящий хвостовик, оснастка и режим подачи СОЖ.
Что такое резьбофреза и как она работает?
Резьбофреза, или резьбовая фреза, формирует резьбу фрезерованием по винтовой траектории, а не одним врезанием профиля, как метчик. Диаметр инструмента меньше диаметра отверстия: фреза входит в предварительно подготовленное отверстие, движется по круговой траектории вокруг оси будущей резьбы и одновременно смещается по оси Z на величину шага. Такое движение называется винтовой интерполяцией и требует станка с ЧПУ, способного согласованно управлять несколькими осями.
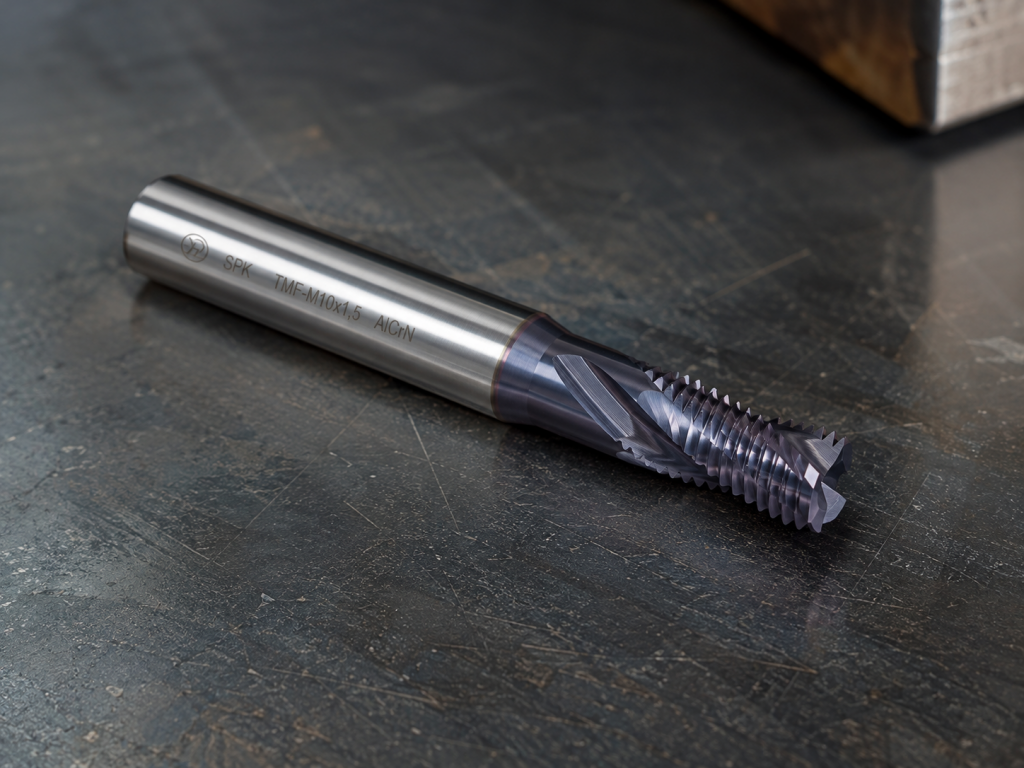
Из этого следуют три практических свойства резьбофрезерования:
- Короткая стружка. При подходящем режиме резания стружку легче вывести из отверстия, чем длинную стружку, которая может образовываться при нарезании резьбы метчиком.
- Обработка глухих отверстий. При правильном выборе геометрии и траектории резьбу можно нарезать ближе ко дну глухого отверстия, учитывая рабочую длину и безопасный выход инструмента.
- Гибкость обработки. Один инструмент может подходить для резьб одного шага в разных диаметрах, если это допускают его профиль и конструкция. Направление обработки определяется управляющей программой при условии, что инструмент допускает соответствующую операцию.
Из чего состоит резьбофреза?
Монолитная резьбофреза состоит из режущей части с зубьями, формирующими профиль резьбы, и цилиндрического хвостовика. У корпусной резьбофрезы режущую часть образуют сменные пластины, а корпус используется повторно.
Рассмотрим основные параметры на примере каталожной позиции SPK TMF-M10x1,5 AlCrN.
| Элемент | За что отвечает | Значение в примере |
|---|---|---|
| Режущая часть | Зубья с профилем резьбы; диаметр режущей части и число зубьев влияют на возможности обработки. | Ø 7,95 мм, 3 зуба, полный профиль |
| Резьба и шаг | Определяют размер и шаг нарезаемой резьбы. | М10, шаг 1,5 мм, метрическая 60° (М) |
| Рабочая длина | Определяет доступную длину режущего участка для обработки резьбы. | 20 мм; общая длина 65 мм |
| Хвостовик | Обеспечивает закрепление инструмента в цанге или оправке. | Ø 8 мм |
| Покрытие | Влияет на стойкость инструмента к нагреву и износу в зоне резания. | AlCrN |
| Обрабатываемый материал | Группы материалов, для которых заявлена применимость инструмента. | P, M, K, N, S |
В карточках корпусных резьбофрез дополнительно указывают тип хвостовика, способ подвода охлаждения, число зубьев и обозначение сменной пластины. Эти сведения необходимы для проверки совместимости инструмента с оборудованием и конкретной операцией.
Монолитные твердосплавные резьбофрезы
Монолитные, или цельнотвердосплавные, резьбофрезы изготавливают из цельного твердого сплава. Такая конструкция обеспечивает жесткость инструмента и применяется для обработки малых и средних резьб. Монолитные фрезы обычно рассчитаны на определенный шаг, поэтому при переходе на другой шаг может потребоваться другой инструмент.
В каталоге ТПК «Спутник» представлены следующие линейки SPK:
| Линейка | Примеры резьб | Особенности |
|---|---|---|
| TM1 | М2×0,4; М3×0,5 | Однозаходное исполнение. Режущая часть по длине соответствует одному шагу резьбы, поэтому обработка выполняется последовательными проходами по винтовой траектории. |
| TMF | М4×0,7; М10×1,5; М14×2 | Многозаходное исполнение с несколькими зубьями, расположенными со сдвигом по шагу резьбы. Для представленных позиций применяется покрытие AlCrN. |
При подборе конкретной позиции необходимо сверять обозначение резьбы, диаметр режущей части, рабочую длину и допустимые материалы по каталожной карточке.
Корпусные резьбофрезы со сменными пластинами
Корпусные резьбофрезы состоят из корпуса и твердосплавной сменной пластины. При износе режущей кромки меняют пластину, а корпус при сохранении его исправности используют повторно. В пределах совместимого типоразмера смена пластины позволяет менять рабочее исполнение инструмента без замены всего корпуса.
В каталоге представлены следующие варианты сменных пластин и корпусов:
- Пластины типа 14I — толщина 3,1 мм.
- Пластины типа 21I — толщина 4,7 мм.
- Пластины 11UI из сплава VPS51E — исполнение для группы материалов S, включающей жаропрочные сплавы и титан.
- Корпуса SPK и CARMEX — варианты сборного инструмента, совместимость которых следует проверять по обозначению корпуса и пластины.
Подробнее можно узнать в разделе резьбофрезы и в разделе комплектующих к сборному инструменту. При подборе расходных деталей важно сверять тип пластины, размеры, профиль резьбы и назначение конкретного исполнения.
Дисковые и гребенчатые резьбовые фрезы
Помимо монолитных и корпусных инструментов, существуют дисковые и гребенчатые резьбовые фрезы. Они применяются для определенных профилей резьбы, производственных задач и типов оборудования.
Гребенчатые резьбовые фрезы из быстрорежущей стали описаны в ГОСТ 1336-77. Стандарт распространяется на фрезы для метрических резьб с профилем по ГОСТ 24705 в изделиях из конструкционной стали.
Дисковые фрезы с профильным венцом используют в том числе для обработки резьб специального профиля, например упорного или трапецеидального. Для трапецеидальной резьбы требуется инструмент с соответствующей геометрией: метрическая резьбофреза с углом профиля 60° не сформирует требуемый трапецеидальный профиль.
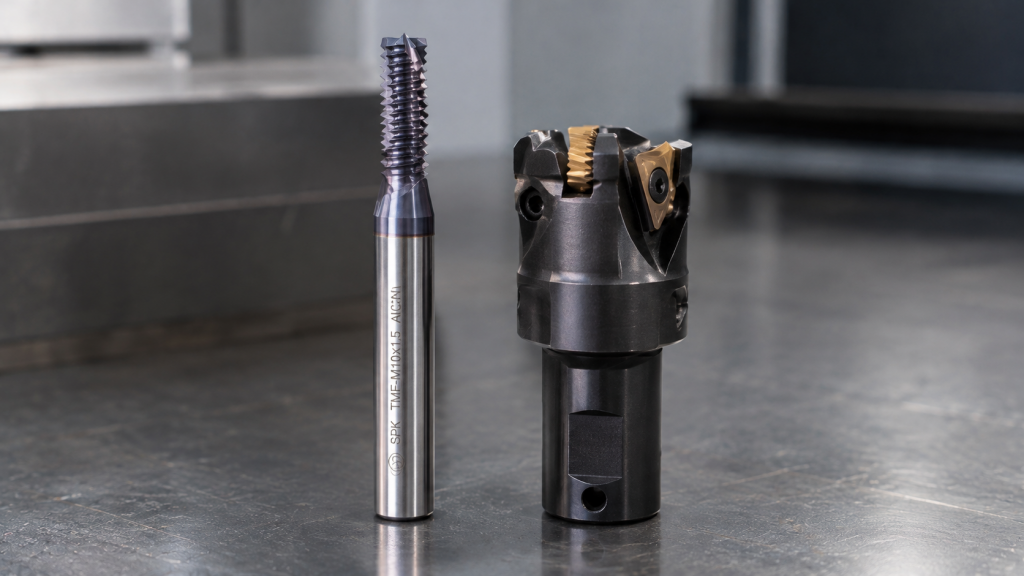
Сравнение типов резьбофрез
Выбор конструкции зависит от диаметра и профиля резьбы, материала заготовки, частоты переналадки и требований к производительности.
| Тип инструмента | Для чего применяется | Преимущества | Ограничения |
|---|---|---|---|
| Монолитная твердосплавная | Метрические резьбы малого и среднего диаметра на станках с ЧПУ. | Жесткая конструкция, готовый профиль, не требуется сборка. | При изменении шага часто нужна другая фреза; при износе заменяют инструмент целиком. |
| Корпусная со сменными пластинами | Резьбы, для которых предусмотрены совместимые корпус и пластина, в том числе специализированные операции. | Можно заменить изношенную пластину, сохранив корпус. | Требуется подобрать совместимые детали и правильно собрать инструмент. |
| Дисковая или гребенчатая | Определенные специальные, нестандартные и трапецеидальные профили, соответствующие конструкции фрезы. | Геометрия инструмента может быть рассчитана под конкретный профиль. | Более узкая область применения; необходима проверка совместимости со станком и операцией. |
Резьбофрезы для внутренней и наружной резьбы
При нарезании внутренней резьбы инструмент работает внутри отверстия. Диаметр режущей части должен быть меньше внутреннего диаметра отверстия, чтобы фреза могла пройти по заданной траектории, не сталкиваясь со стенкой. Также необходимо учитывать длину резьбы и пространство для безопасного подвода и отвода инструмента.
При нарезании наружной резьбы фреза движется вокруг наружной поверхности заготовки по винтовой траектории. Возможность применения конкретной фрезы для наружной резьбы зависит от ее геометрии, профиля и рекомендаций производителя.
Некоторые резьбофрезы соответствующего профиля и шага могут применяться как для внутренней, так и для наружной резьбы. Однако сменные пластины для корпусных инструментов бывают специализированными: например, пластины SPK 14I и 21I в каталоге имеют исполнение «внутренняя». При подборе проверяйте это поле в карточке товара.
Как выбрать резьбофрезу: 8 шагов
1. Определите профиль и стандарт резьбы
Сначала установите тип резьбы: метрическая, дюймовая, трапецеидальная, упорная или другая. Для метрической резьбы общего назначения профиль установлен ГОСТ 9150-2002, диаметры и шаги — ГОСТ 8724-2002, основные размеры — ГОСТ 24705-2004.
Резьбофреза с метрическим профилем 60° не подходит для трапецеидальной, упорной или дюймовой резьбы, если геометрия инструмента не соответствует требуемому профилю.
2. Проверьте диаметр и шаг
Обозначение М10×1,5 означает метрическую резьбу номинальным диаметром 10 мм и шагом 1,5 мм. Шаг инструмента должен соответствовать требуемому шагу резьбы.
Диаметр режущей части подбирают с учетом типа операции и конструкции инструмента. Для внутренней резьбы он должен быть меньше внутреннего диаметра отверстия, а для наружной резьбы необходимо проверить соответствие профиля и траектории обработки.
3. Уточните, внутренняя или наружная резьба нужна
Для внутренней метрической резьбы необходимо определить внутренний диаметр основного профиля. Его можно рассчитать по формуле:
Здесь D — номинальный диаметр резьбы, а P — ее шаг. Полученное значение используют для предварительной проверки диаметра режущей части. Фактический диаметр предварительно подготовленного отверстия выбирают по требованиям к резьбе, материалу и технологии обработки.
Отверстие под внутреннюю резьбу подготавливают подходящим сверлом или другим предусмотренным технологией инструментом.
4. Сравните рабочую длину с длиной резьбы
Рабочая длина должна обеспечивать обработку всей требуемой длины резьбы с учетом геометрии инструмента и траектории. Например, у SPK TMF-M10x1,5 рабочая длина составляет 20 мм, а у SPK TM1-M2x0,4 — 5 мм.
При работе в глухом отверстии дополнительно проверьте доступную глубину, длину заходной части, возможность выхода инструмента и безопасное расстояние до дна.
5. Учитывайте материал заготовки
При выборе резьбофрезы учитывают группы обрабатываемых материалов по ISO 513. Они помогают определить подходящую область применения инструмента.
Монолитные резьбофрезы SPK в рассматриваемых каталожных линейках заявлены для групп P, M, K, N и S. Пластины из сплава VPS51E предназначены для группы S. Конкретные режимы резания и применимость следует проверять по документации на выбранную позицию.
6. Проверьте покрытие инструмента
Покрытие влияет на поведение режущей кромки в условиях нагрева, трения и износа. Например, AlCrN применяется в инструменте для обработки материалов, при резании которых возникает значительная тепловая нагрузка. Однако одно только наличие покрытия не гарантирует пригодность фрезы для конкретной операции: необходимо учитывать геометрию, материал заготовки и рекомендуемые режимы.
7. Выберите монолитную конструкцию или сменные пластины
Для окончательного выбора сравните стоимость инструмента, расходных деталей, предполагаемую серию резьб и частоту смены шага. Подробное сравнение приведено в таблице выше.
8. Проверьте станок, оснастку и охлаждение
Для резьбофрезерования требуется станок с ЧПУ, поддерживающий винтовую интерполяцию и необходимое согласованное движение осей. Хвостовик закрепляют в подходящей цанге или инструментальной оправке.
Также необходимо проверить способ подвода смазочно-охлаждающей жидкости (СОЖ), вылет инструмента и допустимые режимы резания. Например, у корпуса SMT13.5-10B11U-1C(M5) указан наружный подвод охлаждения.
Монолитная фреза или инструмент со сменными пластинами
Если оба варианта подходят для требуемой резьбы, сравните их по типу операций, возможностям переналадки и расходам на инструмент.
| Критерий | Монолитная резьбофреза | Корпусная резьбофреза со СМП |
|---|---|---|
| Типичные задачи | Малые и средние резьбы; в рассматриваемом каталоге представлены позиции М2–М14. | Резьбы, для которых предусмотрена совместимая корпусная система, в том числе специализированные задачи. |
| Смена шага | Как правило, требуется инструмент с другим шагом. | Возможна замена пластины в пределах совместимого корпуса и допустимых исполнений. |
| Что заменяют при износе | Инструмент целиком. | Сменную пластину, если корпус исправен. |
| Когда рассматривать | Серийная обработка определенного размера резьбы, компактный цельнотвердосплавный инструмент. | Регулярная замена режущих элементов, разные предусмотренные системой исполнения и задачи, в которых выгодно использовать корпус повторно. |
Пример: проверка диаметра режущей части
Для внутренней метрической резьбы внутренний диаметр основного профиля D1 рассчитывают по формуле:
Здесь D — номинальный диаметр резьбы, P — шаг в миллиметрах. Диаметр режущей части фрезы должен быть меньше D1. Рассмотрим несколько каталожных позиций SPK.
| Фреза | Резьба | D1, мм | Диаметр режущей части, мм | Разница, мм |
|---|---|---|---|---|
| SPK-TM1-M2x0,4 | М2×0,4 | 1,567 | 1,45 | 0,117 |
| SPK-TM1-M3x0,5 | М3×0,5 | 2,459 | 2,35 | 0,109 |
| SPK-TMF-M4x0,7 | М4×0,7 | 3,242 | 3,15 | 0,092 |
| SPK TMF-M10x1,5 | М10×1,5 | 8,376 | 7,95 | 0,426 |
Подберите резьбофрезу для вашей задачи
Для выбора инструмента подготовьте обозначение резьбы, ее шаг, материал заготовки, длину резьбового участка и данные о станке. Эти сведения помогут определить подходящий тип резьбофрезы, проверить совместимость с оснасткой и подобрать нужное исполнение.
Посмотрите доступные позиции в каталоге или уточните характеристики у специалиста ТПК «Спутник».
Телефон: +7 (843) 528-02-28
Перейти в каталог резьбофрез